Category Archives: Blog

Nawierzchnia z kostki brukowej wygląda po ułożeniu tak samo niezależnie od tego, co jest pod nią. Różnica ujawnia się po roku, dwóch albo trzech — i jest wtedy nie do naprawienia inaczej niż przez rozebranie nawierzchni.

Typowe objawy są powtarzalne: zapadnięcie przy wjeździe do garażu, gdzie obciążenie jest największe; koleiny wzdłuż toru jazdy; osiadanie w miejscu, gdzie biegnie przyłącze; kostka, która chwieje się pod stopą przy krawędzi.

Wszystkie mają źródło w podbudowie albo w obrzeżach, a nie w samej kostce.

Warstwy: co pod czym leży

Prawidłowa nawierzchnia z kostki składa się z kilku warstw, z których każda pełni inną funkcję.

Podłoże gruntowe — grunt rodzimy po usunięciu warstwy organicznej, wyprofilowany ze spadkiem i zagęszczony. Humus i grunty organiczne muszą zniknąć, bo rozkładają się i osiadają.

Warstwa odsączająca — przy gruntach spoistych i wysadzinowych (gliny, iły) niezbędna, bo odprowadza wodę i zapobiega wysadzinom przy mrozie.

Podbudowa zasadnicza — kruszywo łamane o uziarnieniu ciągłym, układane i zagęszczane warstwami. To ona przenosi obciążenia.

Podsypka — cienka warstwa, zwykle 3–5 cm, na której układa się kostkę. Jej rolą jest wyrównanie, nie przenoszenie obciążeń — i dlatego nie może być gruba.

Kostka i wypełnienie szczelin.

Grubości podbudowy dobiera się do obciążenia: przy ścieżce pieszej wystarcza kilkanaście centymetrów kruszywa, przy podjeździe dla samochodu osobowego zwykle 20–30 cm, przy wjeździe dla pojazdów ciężkich — znacznie więcej, a konstrukcję warto wtedy policzyć.

Najczęstsze błędy w podbudowie

Zbyt cienka warstwa. Podjazd wykonany na 10 cm kruszywa wygląda dobrze do pierwszej zimy, po której zaczyna pracować.

Niewłaściwe kruszywo. Kruszywo naturalne, okrągłe (żwir, otoczaki), nie zaklinowuje się i zagęszcza się znacznie gorzej niż łamane. Do podbudowy stosuje się kruszywo łamane o uziarnieniu ciągłym — mieszankę frakcji, która po zagęszczeniu tworzy zwartą, stabilną warstwę.

Zbyt gruba podsypka. Wyrównywanie nierównej podbudowy grubszą warstwą piasku to najczęstsza improwizacja na budowie. Piasek pod obciążeniem przemieszcza się, a kostka osiada dokładnie tam, gdzie podsypka była najgrubsza.

Brak spadku. Nawierzchnia powinna mieć spadek co najmniej 1,5–2%, odprowadzający wodę od budynku. Bez niego woda stoi na powierzchni, wnika w szczeliny i przy mrozie rozsadza konstrukcję od góry.

Zasypka nad przyłączami. Wykop pod rurę czy kabel, zasypany bez zagęszczania warstwami, osiada przez lata. To najczęstsza przyczyna lokalnego zapadnięcia w środku ładnie ułożonego podjazdu.

Zagęszczanie: sprzęt dobiera się do warstwy

Tu leży sedno sprawy. Zagęszczanie nie polega na „przejechaniu zagęszczarką” — polega na doprowadzeniu warstwy do określonego stopnia zagęszczenia, co wymaga odpowiedniego sprzętu, odpowiedniej grubości warstwy i odpowiedniej liczby przejazdów.

Grubość warstwy. Każde urządzenie ma maksymalną grubość warstwy, którą jest w stanie zagęścić. Lekka zagęszczarka o masie kilkudziesięciu kilogramów pracuje skutecznie na warstwie kilkunastu centymetrów; wysypanie 30 cm kruszywa i przejechanie po wierzchu daje zagęszczoną górę i luźny spód.

Liczba przejazdów. Zwykle od czterech do sześciu na warstwę, w różnych kierunkach. Jedno przejście niczego nie daje.

Wilgotność. Kruszywo zagęszcza się najlepiej przy określonej wilgotności. Materiał całkowicie suchy nie zaklinuje się prawidłowo; przelany — zamienia się w błoto. Przy suchej pogodzie warto warstwę zrosić przed zagęszczaniem.

Dobór urządzenia. Do podsypki i drobnych powierzchni — zagęszczarka lekka. Do podbudowy pod podjazd — zagęszczarka o większej sile odśrodkowej. Do gruntów spoistych i głębszych warstw — ubijak (tzw. skoczek), który działa udarowo i schodzi głębiej. Do dużych powierzchni — walec. Dobór według rodzaju gruntu i grubości warstwy widać w zestawieniu https://wynajmijsprzet.com/zageszczanie-i-sprzet-ciezki/, gdzie przy urządzeniach podane są parametry robocze.

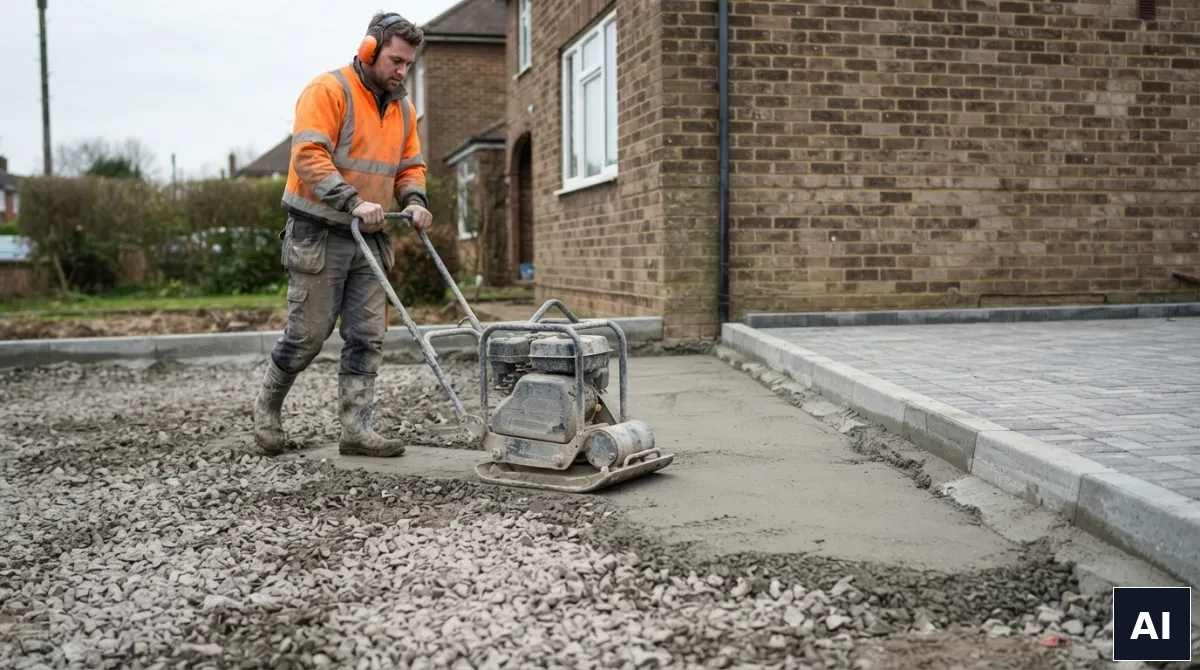
Przy zagęszczaniu ułożonej już kostki stosuje się zagęszczarkę z nakładką z tworzywa lub gumy — bez niej płyta uszkadza powierzchnię kostki, szczególnie przy kostkach barwionych i płukanych.

Obrzeża: element, który trzyma całość

Nawierzchnia z kostki działa dzięki wzajemnemu zaklinowaniu elementów. Jeśli na krawędzi nic nie powstrzymuje kostek przed rozsuwaniem, cała nawierzchnia stopniowo się rozjeżdża — zaczynając od brzegu, a kończąc na środku.

Obrzeża — krawężniki, obrzeża betonowe, palisady — osadza się na ławie betonowej z oporem, a nie wciska w piasek. To jeden z tych elementów, na których oszczędność jest widoczna już po pierwszym sezonie: krawędź podjazdu rozjeżdża się, a kostki przy niej zaczynają się chwiać.

Przy podjazdach dla samochodów szczególnie istotna jest krawędź, po której najeżdżają koła przy skręcaniu — tam siły boczne są największe.
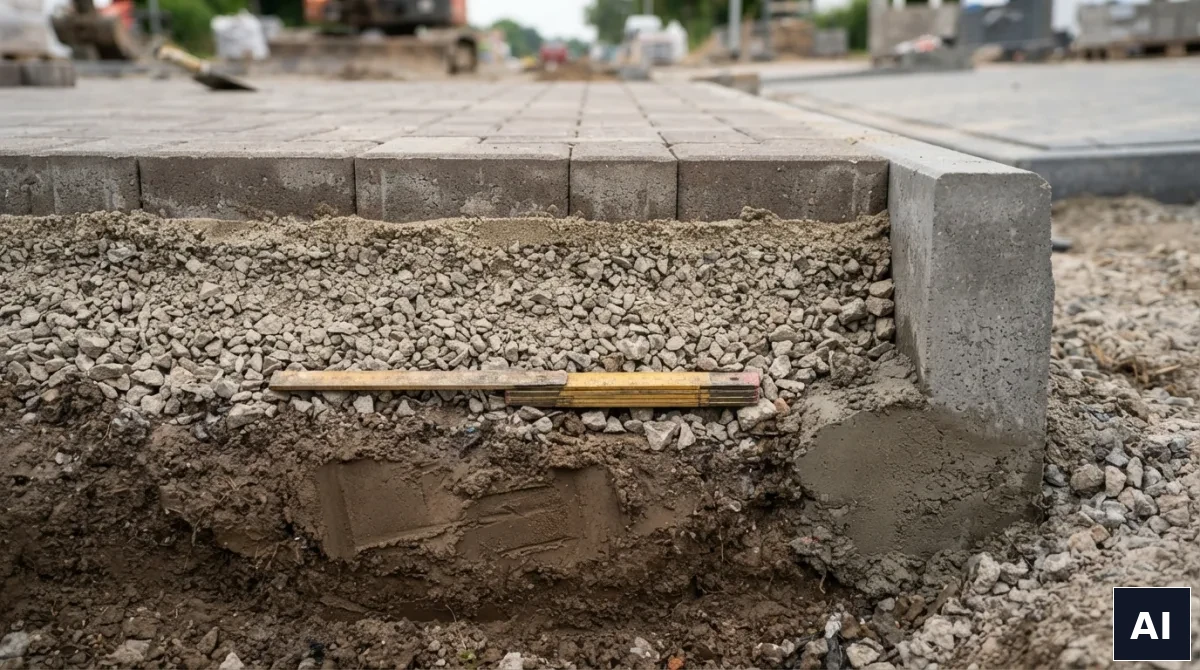
Widoczny przekrój warstw nawierzchni — podbudowa z kruszywa, podsypka i kostka brukowa

Fuga: to, co kończy pracę

Szczeliny między kostkami wypełnia się po ułożeniu i zagęszczeniu, na sucho, zamiatając materiał szczotką.

Piasek jest rozwiązaniem standardowym i najtańszym, ale wypłukuje się przy deszczu i przy myciu ciśnieniowym, a w pustych szczelinach rosną chwasty. Fuga stabilizowana kosztuje więcej, wiąże po zwilżeniu i utrzymuje się latami — przy podjazdach różnica zwraca się szybko.

Po zamieceniu i lekkim zwilżeniu warto proces powtórzyć: materiał osiada, a szczeliny okazują się wypełnione tylko częściowo. Kostka z niedopełnionymi szczelinami nie jest zaklinowana i zaczyna pracować pod obciążeniem.

Kolejność, w której nic się nie psuje

Podsumowując cały proces: wytyczenie i wyznaczenie spadków, usunięcie humusu, wyprofilowanie i zagęszczenie podłoża, ułożenie warstwy odsączającej tam, gdzie jest potrzebna, ułożenie i zagęszczenie podbudowy warstwami, osadzenie obrzeży na ławie betonowej, rozłożenie i wyrównanie podsypki, ułożenie kostki, zagęszczenie nawierzchni z nakładką, zamiecenie fugi, ponowne zamiecenie po osiadaniu.

Każdy z tych etapów wykonany prawidłowo kosztuje niewiele więcej niż wykonany po łebkach. Różnica ujawnia się dopiero w trzecim roku — i wtedy jest różnicą między nawierzchnią, która stoi równo przez dwadzieścia lat, a taką, którą trzeba rozebrać i ułożyć od nowa.

Dynamika sektora TSL wymaga od przewoźników ciągłego dostosowywania floty do zmieniających się wymagań rynkowych i prawnych. Przedsiębiorstwa transportowe stają dziś przed wyzwaniem optymalizacji kosztów paliwa, opłat drogowych oraz serwisu. Wybór odpowiedniego sprzętu – takiego jak nowoczesne pojazdy ciężarowe, dopasowane naczepy czy elastyczne w zastosowaniu przyczepy – bezpośrednio wpływa na rentowność prowadzonej działalności. Bez względu na to, czy przewozimy palety w ruchu międzynarodowym, czy specjalistyczny ładunek gabarytowy, konstrukcja każdego zestawu musi być precyzyjnie dobrana do specyfiki zleceń.

W tym artykule przyjrzymy się najważniejszym typom zabudów, omówimy rolę solidnego chassis oraz wskażemy, na co zwrócić uwagę, analizując parametry techniczne i eksploatacyjne floty w nowoczesnym przedsiębiorstwie logistycznym.

Kluczowe typy zabudów w przewozie ładunków: plandeka, chłodnia i furgon

W transporcie drobnicowym i całopojazdowym (FTL) absolutnym standardem od lat pozostaje uniwersalna plandeka. Rozwiązania typu kögel firanka zyskały ogromną popularność dzięki możliwości szybkiego załadunku zarówno z boku, z góry, jak i z tyłu. Daje to ogromną swobodę podczas operacji w centrach logistycznych i na magazynach, gdzie do sprawny załadunek i rozładunek odpowiada flota wózków widłowych lub suwnic.

Z kolei do przewozu towarów wymagających ściśle kontrolowanej temperatury – takich jak żywność czy produkty farmaceutyczne – nieodzowna jest chłodnia wyposażona w certyfikowany agregat oraz panele izolacyjne. Dla ładunków wartościowych, na przykład elektroniki, kosmetyków czy odzieży, coraz częściej wybiera się sztywne furgony, gwarantujące najwyższy poziom bezpieczeństwa przed kradzieżą i uszkodzeniami mechanicznymi.

Warto również wspomnieć o wariantach o zwiększonej kubaturze. Model kögel mega pozwala na przewożenie ładunków o wysokości wewnętrznej do 3 metrów, co stanowi kluczowy atut w branży automotive oraz u producentów lekkich opakowań. W takich zastosowaniach odpowiednio zaprojektowana rama pojazdu odgrywa priorytetową rolę w zachowaniu stabilności całego zestawu na zakrętach i podczas gwałtownych manewrów.

Przyczepy i naczepy Kogel – innowacje konstrukcyjne i wytrzymałość podwozia

Niemiecka marka Kogel (często wpisywana przez przewoźników w wyszukiwarkach jako koegel) od dziesięcioleci wyznacza standardy w produkcji sprzętu transportowego. Kluczowym elementem wyróżniającym te pojazdy jest zaawansowana technologia zabezpieczenia ANTYKOROZYJNEGO KTL oraz precyzyjna konstrukcja podwozia. Trwała rama zabezpiecza trailer przed odkształceniami nawet przy długotrwałym przewożeniu ciężkiego ładunku typu cargo.

Wysokiej jakości osie saf zapewniają doskonałe właściwości jezdne, redukują zużycie ogumienia i obniżają opory toczenia, co wprost przekłada się na niższe zużycie paliwa przez ciągnik. Wybierając stabilny sprzęt, przedsiębiorca zyskuje pewność bezawaryjnej pracy na długich dystansach. Wśród rozbudowanej gamy produktowej dużą popularnością cieszą się przyczepy Kogel, które doskonale sprawdzają się w zestawach przestrzennych oraz w transporcie kombinowanym.

Dla firm poszukujących fabrycznie nowych lub autoryzowanych pojazdów tej marki, pełną specyfikację techniczną oraz dostępność poszczególnych wersji można sprawdzić bezpośrednio na stronie https://grupadbk.com/autoryzacje/kogel/kogel-pojazdy/.

Oprócz standardowych firanek oferta marki obejmuje rozwiązania specjalistyczne, takie jak naczepa podkontenerowa przeznaczona do spedycji morskiej i intermodalnej, czy wytrzymała wywrotka (określana w branży jako tipper) stworzona z myślą o branży budowlanej, wydobywczej i transporcie materiałów sypkich.

Jak efektywnie dobrać naczepy i przyczepy do floty transportowej? Przewodnik po nowoczesnych rozwiązaniach dla logistyki

Przegląd rynku: jak wypadają inni producenci pojazdów użytkowych?

Współczesny rynek transportowy jest niezwykle zróżnicowany. Wybór konkretnej marki zależy od profilu przewozów, budżetu oraz indywidualnych preferencji przewoźnika. Zrozumienie oferty rynku pozwala lepiej dopasować sprzęt do specyficznych potrzeb operationalnych:

Wielton oraz Schwarzmuller to częsty wybór firm szukających zrównoważonego stosunku ceny do jakości w segmencie przewozów ogólnych.

Fliegl oraz Reisch oferują mocne, elastyczne rozwiązania w zakresie transportu rolniczego oraz budowlanego.

Emtech i Spitzer dostarczają specialistyczny sprzęt, w tym konstrukcje niskopodwoziowe do przewozu ciężkich maszyn oraz silosy i cysterny.

Meiller dominują w trudnych warunkach terenowych, dostarczając niezwykle odporne na uszkodzenia zabudowy samowyładowcze.

Na rynku obecne są również marki takie jak Tabbert czy dostawcy wyspecjalizowanych konstrukcji typu platforma, służących do przewozu ładunków ponadgabarytowych i dłużyc.

Niezależnie od decyzji zakupowej, kluczowym czynnikiem dla każdego menedżera floty pozostaje wymóg, aby pojazd spełniał rygorystyczne normy bezpieczeństwa, posiadał łatwo dostępne części zamienne oraz gwarantował wysoki poziom ergonomii pracy kierowcy.

Eksploatacja, części zamienne i serwis – jak utrzymać flotę w stałym ruchu?

Zakup pojazdu to dopiero początek jego cyklu życia w przedsiębiorstwie. Prawidłowa obsługa techniczna jest absolutną podstawą zachowania płynności dostaw. Każda nieplanowana awaria na trasie generuje ogromne koszty przestoju, spadek zaufania klientów oraz ryzyko kar umownych za opóźnienia.

Dlatego tak ważne jest, aby oryginalne części eksploatacyjne – takie jak tarcze hamulcowe, klocki, elementy zawieszenia pneumatycznego, osie czy komponenty zaworów – pochodziły ze sprawdzonych kanałów dystrybucji. Wybór konstrukcji opartych na podzespołach renomowanych dostawców znacznie ułatwia szybkie naprawy w serwisach na terenie całej Europy. Regularna kontrola stanu geometrii osi, szczelności układu dachowego oraz stanu podłogi pozwala wydłużyć żywotność pojazdu o kolejne lata.

Podsumowanie – mądre inwestycje w park maszynowy

Nowoczesny transport i logistyka nie wybaczają pomyłek w zarządzaniu taborem. Inwestycja w sprawdzone rozwiązania, takie jak solidna wywrotka, uniwersalna platforma czy pojemna kögel firanka, winna być poprzedzona dokładną analizą całkowitego kosztu posiadania (TCO). Zwrócenie uwagi na jak najniższą masę własną przy zachowaniu wysokiej sztywności konstrukcji ramy pozwala przewozić większy tonaż i skutecznie ograniczać zużycie paliwa, co bezpośrednio przekłada się na przewagę konkurencyjną na wymagającym rynku TSL.

Wybór odpowiedniej metody wytwarzania elementów z tworzyw sztucznych to jedna z kluczowych decyzji stojących przed każdym producentem, konstruktorem czy startupem.

Przez dziesięciolecia tradycyjny wtrysk do form stalowych był absolutnym monopolistą w masowej produkcji detali, gwarantując niską cenę jednostkową przy setkach tysięcy sztuk. Jednak ogromne koszty początkowe oraz długi czas oczekiwania na przygotowanie narzędzi całkowicie dyskwalifikują tę metodę w fazie prototypowania i produkcji niskoseryjnej. Analiza ekspercka przeprowadzona przez platformę drukuje3d.com pokazuje, jak nowoczesne technologie addytywne remieniają te proporcje, oferując elastyczność i szybkość, z którymi konwencjonalne odlewnictwo nie jest w stanie się równać.

Porównanie technologii: Druk 3D kontra wtrysk konwencjonalny

Zrozumienie fundamentalnych różnic pomiędzy produkcją addytywną a masowym wtryskiem pozwala precyzyjnie dopasować strategię wytwórczą do wielkości planowanej partii oraz aktualnego budżetu projektu.

  • Koszty startowe i narzędziowe: Wtrysk wymaga frezowania drogich form stalowych lub aluminiowych (koszty rzędu kilku lub kilkunastu tysięcy złotych i więcej). Druk 3D nie wymaga żadnych matryc – produkcja rusza bezpośrednio z pliku cyfrowego CAD.
  • Czas uruchomienia produkcji: Zbudowanie formy wtryskowej zajmuje od 6 do 12 tygodni. Zautomatyzowane parki maszynowe na platformie drukuje3d.com dostarczają gotowe, funkcjonalne detale w zaledwie 3 do 5 dni roboczych.
  • Elastyczność i modyfikacje: Każda zmiana w projekcie wtryskowym wiąże się z kosztowną przeróbką stalowej matrycy. W druku 3D wystarczy zmodyfikować plik STL/STEP przed zleceniem kolejnej partii.

Druk 3D a tradycyjne formy wtryskowe w analizie drukuje3d.com

Zestawienie parametrów biznesowych i technologicznych

Poniższa tabela w przejrzysty sposób zestawia kluczowe cechy obu rozwiązań, pomagając kadrze zarządzającej i inżynierom podjąć optymalną decyzję biznesową.

Kryterium porównawcze Tradycyjne formy wtryskowe Przemysłowy druk 3D (drukuje3d.com)
Minimalna wielkość partii (MOQ) Wysoka opłacalność dopiero od kilku lub kilkunastu tysięcy sztuk. Brak barier – pełna opłacalność od 1 sztuki do kilku tysięcy egzemplarzy.
Czas oczekiwania na start Wielotygodniowe oczekiwanie na wykonanie i testy formy. Błyskawiczny start w ciągu kilku dni roboczych od akceptacji wyceny online.
Zamrożenie kapitału (Magazyn) Wysokie; konieczność produkcji nadwyżek, by zamortyzować koszt formy. Minimalne; koncepcja cyfrowego magazynu – drukujesz dokładnie tyle, ile potrzebujesz.

Najczęściej zadawane pytania (FAQ) o porównanie wtrysku i druku 3D

1. W jakim momencie opłaca się jeszcze drukować 3D, a kiedy należy przejść na formy wtryskowe?

Próg opłacalności zależy od geometrii i wielkości detalu. Zazwyczaj przy małych i średnich seriach (od pojedynczych sztuk do 1-2 tysięcy egzemplarzy) druk 3D na platformie drukuje3d.com jest znacznie tańszy i szybszy ze względu na brak kosztów formy. Dopiero przy masowej produkcji rzędu kilkudziesięciu tysięcy sztuk rocznie tradycyjny wtrysk zaczyna przeważać cenowo.

2. Czy właściwości mechaniczne wydruków 3D dorównują elementom wtryskiwanym?

Tak, dzięki zastosowaniu zaawansowanych technologii przemysłowych (takich jak spiekanie laserowe poliamidu SLS czy wzmacniane kompozyty z węglem) gotowe komponenty charakteryzują się doskonałą wytrzymałością, izotropią i odpornością termiczną, z powodzeniem zastępując części wtryskiwane w aplikacjach inżynieryjnych.

3. Jak szybko sprawdzić koszt wykonania mojego elementu metodą druku 3D?

Wystarczy skorzystać z zautomatyzowanego kalkulatora online na drukuje3d.com. Wgranie pliku CAD pozwala w kilka sekund poznać dokładną wycenę dla różnych technologii i materiałów, eliminując konieczność wielodniowych zapytań ofertowych.

Na co warto zwrócić uagę

Czasem komuś coś tak bardzo się podoba, że musi to mieć niezależnie od ceny. Jednakże społeczeństwo w dużej mierze ma skłonności do tego, aby jednak chwytać promocje, aby kupować coś po okazyjnej cenie. Tym samym akcje wyprzedażowe mają jak najbardziej bardzo duże wzięcie.

Audiobooki czy książki?

Chociaż wielu z nas woli słuchać audiobooków, wielu sięga po e-booki, to jednak tradycyjna książka wciąż cieszy się bardzo dużym powodzeniem. W ofercie naszej księgarni internetowej klient znajdzie coś odpowiedniego dla siebie. Mowa jest oczywiście o książkach czytanych dla satysfakcji, dla relaksu, dla odpoczynku.

Jak działamy?

Wysyłamy książki w każdy zakątek naszego kraju, ale jeśli ktoś ma ochotę odebrać zamówiony towar osobiście, to oczywiście jest taka możliwość.

Oferta naszej księgarni internetowej jest jedną z ciekawszych i bardziej kompleksowych, jakie mamy na rynku.